

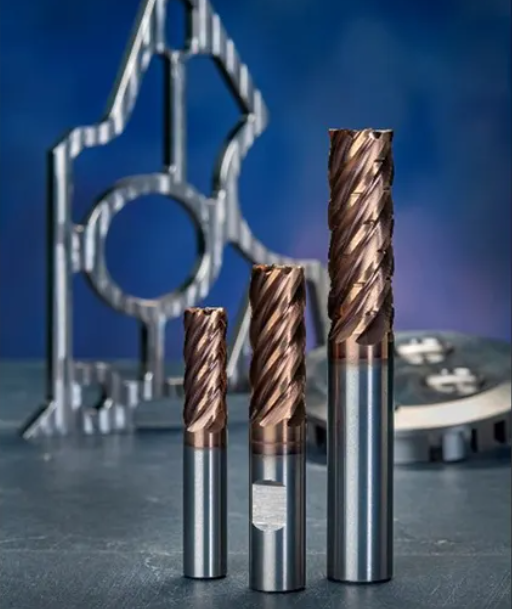
IMCO presenta noves eines de tall M934 i M935, extensions de la línia de potència M9 POW•R•FEED. Tots dos aconsegueixen unes taxes d'eliminació de metalls increïbles, perfectes per a maquinistes avançats que busquen millorar els processos de producció.
Dissenyades amb les noves mòltes multiparabòliques (MPG) d'IMCO, les freses d'extrem M934 4-tallades en metalls que més utilitzeu: acers, titani i materials no ferrosos. Excel·lent en màquines d'eix 3- a 5-, els usuaris poden moure l'eina per tota la peça sense obstruir, augmentar les velocitats d'alimentació en els moviments en Z i reduir el temps de cicle, augmentant els beneficis.
Els M934 són ideals per a peces que requereixen entrada helicoïdal, rampa o ranurat, i una gran opció per fresar perifèrics amb alimentació súper agressiva. Les geometries de la flauta i l'extrem propietat d'IMCO fan que sigui pràcticament impossible l'obstrucció.
Les freses d'extrem de flautes M935 5-s'han dissenyat amb geometries úniques de flautes i nuclis per a trajectes d'eines tradicionals molt agressius, passos i profunditats. Cada flauta té un angle d'hèlix únic, proporcionant un excel·lent equilibri i llançament de xip. MPG (mòlta multiparabòlica), una tecnologia d'enginyeria revolucionària, fa que la cara final i la cavitat de la flauta de les eines M935 siguin ideals per a paràmetres de tall, entrada helicoïdal i rampes extremadament agressives.
Estan dissenyats per reduir els temps de cicle, augmentar les taxes d'eliminació de metalls, acabar els treballs més ràpidament i proporcionar una gran vida útil de l'eina. Els molins M934 i M935 presenten vores de tall molt fines i una preparació de les vores per a una llarga vida útil. Ambdues opcions tenen un extrem pla d'eixugaparabrises per a acabats de terra llisos. El M935 també està disponible amb l'únic sistema de gestió de xips (CMS) d'IMCO.
2024Recomanació de producte WBM de la nova setmana:
SteelBtotsCvellHmenjantTools:
En el procés d'encapçalament en fred de bola d'acer, després que les barres es tallen en espais en blanc en forma de columna, es freguen dos extrems dels espais en blanc en forma de columna i es tallen en formes d'àngel invertit o d'angle rodó, i després els espais en blanc es transfereixen a un mecanisme de capçalera en fred per ser dirigit a bola d'acer fosa en brut; un mecanisme de fregament i tall en blanc està disposat addicionalment a la màquina de capçal en fred corresponent. Es pot millorar la qualitat i la taxa d'elegibilitat de la fosa en brut de bola d'acer i es pot reduir el seu cost de fabricació. A més, com que les formes dels espais en blanc que entren al mecanisme de forja en fred són regulars, la tensió suportada pel mecanisme d'encapçalament en fred és igual en el procés de perforació, per tant, la vida útil de les matrius d'encapçalament en fred s'allarga.

Contacta amb nosaltres:
Tel: +8615937969996
Correu electrònic:info@w-bm.com
Lloc web: www.bearingroller.com